مارکزن لیزری فایبر یا CO2؟ برای حک شماره سریال، لوگو یا کد رهگیری روی بیشتر قطعات فلزی، فایبر معمولاً نقطه شروع مناسبی است. برای کدگذاری روی کارتن و کاغذ یا حک روی چوب، بعضی پلاستیکها و ظروف شیشهای، معمولاً CO2 را اول بررسی میکنند. اگر قطعه روکش دارد، بستهبندی چندلایه است یا کد باید با دوربین خوانده شود، نتیجه تست روی نمونه واقعی تعیینکننده است. در انتخاب مارکزن لیزری، جنس سطح، کیفیت حک و ظرفیت واقعی خط را همزمان در نظر بگیرید.
مارکزن لیزری فایبر یا CO2؛ تفاوت از کجا میآید؟
تفاوت اصلی در طول موج و نحوه جذب انرژی توسط سطح است. فایبرهای رایج برای مارکینگ صنعتی در حوالی ۱٫۰۶ میکرومتر کار میکنند و طول موج متداول CO2 حدود ۱۰٫۶ میکرومتر است. بعضی منابع CO2 طول موجهای دیگری هم دارند. به همین دلیل، دو دستگاه با توان اسمی مشابه میتوانند روی یک سطح نتیجههای متفاوتی بدهند. حتی دو قطعه با جنس پایه یکسان، اگر رنگ، پوشش یا پرداخت متفاوتی داشته باشند، ممکن است بعد از حک کنتراست کاملاً متفاوتی نشان دهند.
در بازار مارکزن صنعتی، نمونههای فایبر با توان اسمی ۲۰ تا ۱۰۰ وات و نمونههای CO2 با توان اسمی ۳۰ تا ۱۰۰ وات عرضه میشوند. این اعداد نمونهای از بازه محصولات موجود در صنعتاند. توان مورد نیاز به اندازه طرح، نوع اثر، زمان در دسترس و واکنش سطح بستگی دارد. عمر منبع لیزر را از دیتاشیت همان منبع بگیرید و مبنای اعلام آن را بررسی کنید. ساعت کارکرد اسمی منبع، مدت ضمانت و زمان تأمین قطعه سه عدد متفاوتاند که برای برآورد توقف خط باید جداگانه استعلام شوند.
جدول مقایسه فایبر و CO2 برای خط تولید
| متریال مناسب | نوع حک | سرعت | هزینه نگهداری | کاربرد صنعتی رایج |
|---|---|---|---|---|
| فلز، بهویژه فولاد، استیل و آلومینیوم | فایبر: تغییر ظاهر سطح، برداشت سطحی یا حک عمیق روی قطعه مناسب. CO2: بررسی برای اثرگذاری روی بعضی پوششها. | فایبر برای کدهای سطحی گزینه رایجی است. حک عمیق معمولاً زمان بیشتری میگیرد. | برای فایبر، هزینه اپتیک، خنککاری، سرویس و تأمین منبع را در نظر بگیرید. | شماره سریال روی ابزار، پلاک و قطعه ماشینکاریشده |
| پلاستیک | فایبر یا CO2: تغییر رنگ، تغییر بافت یا برداشت سطحی بسته به پلیمر، رنگ و افزودنیها | زمان دستیابی به کنتراست قابل قبول، با محدودیت تغییر شکل سطح سنجیده میشود. | فیلتر و مکش را بر اساس ماده و حجم کار در هر دو روش بررسی کنید. | شناسه روی بدنه قطعات، درپوش یا بستهبندی سازگار |
| چوب | CO2: تیرهکردن سطح یا حک با برداشت ماده | لوگوی بزرگ یا طرح پُر معمولاً بیشتر از یک کد خطی زمان میگیرد. | پاکسازی محافظ لنز و سرویس مکش با توجه به رسوب فرآیند | نشان برند روی جعبه و قطعات چوبی |
| شیشه | CO2: ایجاد اثر مات روی سطح سازگار | انحنای ظرف و محدوده مجاز اثر حرارتی روی زمان قابل استفاده اثر دارند. | هزینه نگهداری فیکسچر، اپتیک و سامانه خنککاری را برآورد کنید. | کد سری ساخت یا نشان روی ظرف شیشهای سازگار |
| کاغذ و مقوا | CO2: تغییر رنگ سطح یا برداشت از لایه قابل مارکینگ | کد کوتاه در حرکت قابل بررسی است. ضخامت، چاپ زمینه و فاصله بستهها روی نتیجه اثر دارند. | سرویس مکش، تمیزکاری مسیر اپتیکی و بررسی خنککاری بسته به دستگاه | تاریخ تولید و بچنامبر روی جعبه و کارتن |
| چرم | CO2: تیرهکردن یا حک سطحی، پس از شناسایی ترکیب و پوشش | نتیجه به یکنواختی نمونه و مساحت طرح وابسته است. | ترکیب ماده و حجم کار تعیین میکند سرویس مکش و فیلتر چگونه برنامهریزی شود. | لوگو یا شناسه محصول روی چرم سازگار |
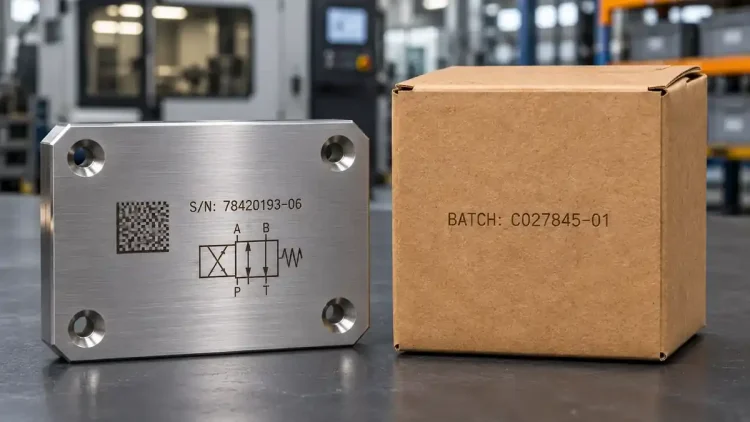
اگر محصولتان فلزی و داخل یک جعبه مقوایی است، انتخاب فناوری به محل ثبت کد بستگی دارد. شماره سریالی که باید پس از دور انداختن جعبه روی قطعه باقی بماند، روی خود قطعه آزموده میشود. تاریخ و بچنامبری که باید روی بسته خوانده شود، جداگانه روی مقوای چاپشده بررسی میشود. در سفارش خرید دقیقاً بنویسید هر کد روی کدام سطح، در کدام ایستگاه و در چه مرحلهای از تولید درج خواهد شد.
چه زمانی فایبر برای حک روی فلز انتخاب بهتری است؟
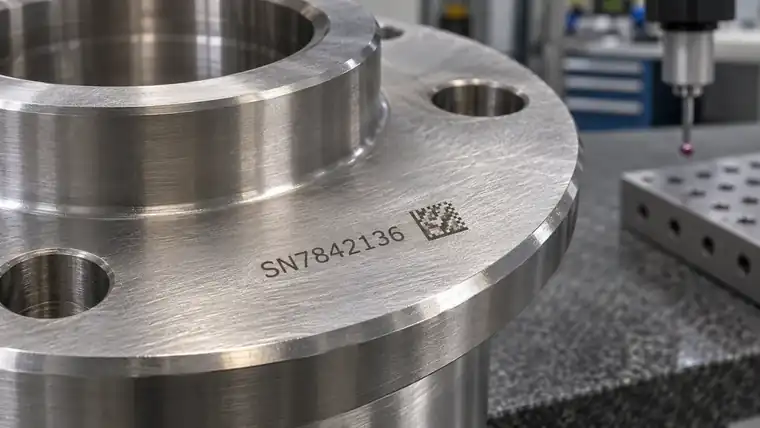
وقتی به شناسه دائمی روی قطعه فلزی نیاز دارید، ابتدا مشخص کنید عملکرد مورد انتظار از حک چیست. برای یک شماره سریال که فقط هنگام مونتاژ خوانده میشود، کنتراست و زمان چرخه اولویت دارند. برای قطعهای که بعداً رنگ میخورد یا در معرض سایش قرار میگیرد، جای کد و عمق مورد نیاز را با در نظر گرفتن فرایند بعدی تعیین کنید. مشخص کنید خواندن کد بعد از رنگ، شستوشو یا مونتاژ هم ضروری است یا خیر.
پرداخت سطح، پوشش و جنس آلیاژ را در نمونهگیری لحاظ کنید. مثلاً برای پلاک آلومینیومی آنودایزشده، از قطعه نهایی با همان رنگ پوشش نمونه بفرستید. برای قطعهای که کد روی آن با دوربین خوانده میشود، زیر نور مشابه خط آزمون بگیرید. سطح براق ممکن است به چشم اپراتور خوانا باشد، اما بازتاب نور در تصویر دوربین جزئیات کد را محو کند.
وقتی فرورفتگی مکانیکی و ماندگاری شناسه در اولویت است، دستگاه حک سوزنی را هم برای فلز بررسی کنید. در این روش ضربههای پیاپی سوزن، رد نقطهای روی سطح میسازند. قطعه باید بهخوبی مهار شود و شکل اثر با معیار پذیرش کد همخوانی داشته باشد. برای قطعات نازک یا حساس به تغییر شکل، نتیجه را با نمونه واقعی بسنجید.
چه زمانی CO2 برای بستهبندی و سطوح غیرفلزی مناسبتر است؟
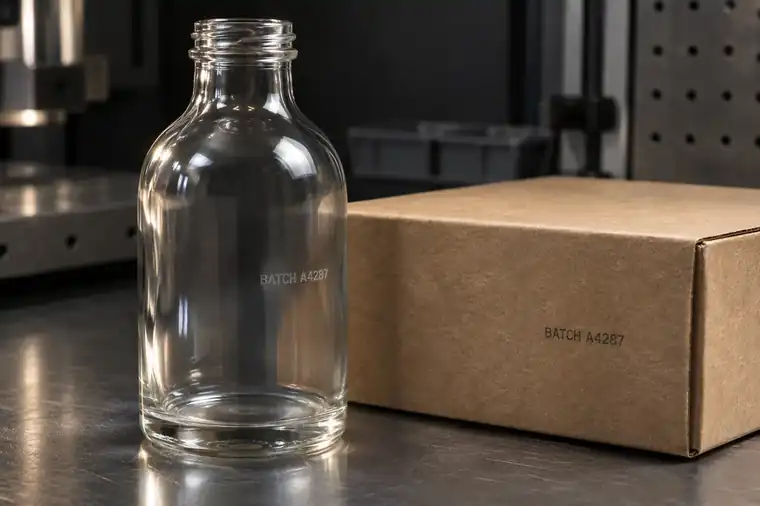
روی جعبه مقوایی، فاکتور تعیینکننده فقط جنس مقوا نیست. محل کد ممکن است سفید، چاپشده، براق یا دارای روکش باشد. نمونه را از همان ناحیهای انتخاب کنید که در خط روبهروی دستگاه میگیرد. اگر بستهبندی یک محصول در چند طرح چاپ میشود، کد را روی طرحهایی که بیشترین و کمترین کنتراست را دارند، جداگانه ارزیابی کنید. تغییر تأمینکننده کارتن یا فیلم هم میتواند نتیجه را تغییر دهد.
برای ظرف شیشهای، شفافیت تنها معیار انتخاب نیست. اگر کد روی بدنه منحنی قرار میگیرد، تغییر موقعیت ظرف نسبت به هد میتواند روی یکنواختی اثر تأثیر بگذارد. کد را در حالت پر و خالی و زیر نور محل خوانش بررسی کنید. برای پلاستیک و چرم، ترکیب دقیق ماده و روکش را از تأمینکننده بگیرید و سازگاری آن را با دستگاه و سامانه مکش بررسی کنید. برای نصب صنعتی، محفظه محافظ، اینترلاک و مکش مناسب فرایند را طبق ارزیابی خطر و دستورالعمل سازنده در نظر بگیرید.
برای بررسی گزینههای سپندافزار، صفحه دستگاه لیزر مارکر CO2 و Fiber را ببینید و کانفیگ پیشنهادی برای جنس قطعه و ظرفیت خط را استعلام کنید. در مرحله مقایسه، از صفحه مارکزن لیزری برای بررسی راهکار این گروه از دستگاهها استفاده کنید. اگر پروژه شامل جابهجایی یا جانمایی مجدد تجهیزات هم میشود، مرور ماشینآلات خط تولید به بررسی تجهیزات جانبی کمک میکند.
مارکزن لیزری یا جت پرینتر؟
لیزر با ایجاد اثر روی سطح کار میکند. جت پرینتر با جوهر روی قطعه یا بستهبندی علامت میزند. وقتی تغییر سطح پذیرفتنی است و دوام در برابر پاکشدن اهمیت دارد، لیزر را روی نمونه واقعی آزمایش کنید. وقتی بستهبندی نسبت به اثر حرارتی حساس است یا به رنگ چاپ مشخصی نیاز دارید، جت پرینتر برای کدگذاری صنعتی گزینهای برای مقایسه است. سازگاری جوهر با سطح، زمان خشکشدن و ماندگاری چاپ را بعد از تماس با محصول یا بستهبندیهای کناری بررسی کنید. برای ظروف فلزی و شیشهای، راهنمای چاپ روی فلز و شیشه معیارهای بیشتری برای ارزیابی روش جوهری دارد.
اگر پروژه کد رهگیری دارد، اول محل ثبت شناسه را مشخص کنید. کد میتواند مستقیماً روی قطعه، روی بسته نهایی یا روی لیبل چاپ شود. برای سنجش مسیر جوهری در پروژه اصالت کالا، سیستم جت پرینتر بارکد اصالت را بررسی کنید. در مقایسه با لیزر، از هر گزینه بخواهید داده واقعی شما را روی نمونه درج کند. خواناسازی داده، کنترل یکتایی و واکنش خط به کد ناخوانا را هم در سناریوی پذیرش بیاورید. خواندهشدن یک نمونه با گوشی، عملکرد پیوسته در سرعت خط را نشان نمیدهد.
چکلیست تست نمونه و برآورد هزینه خرید
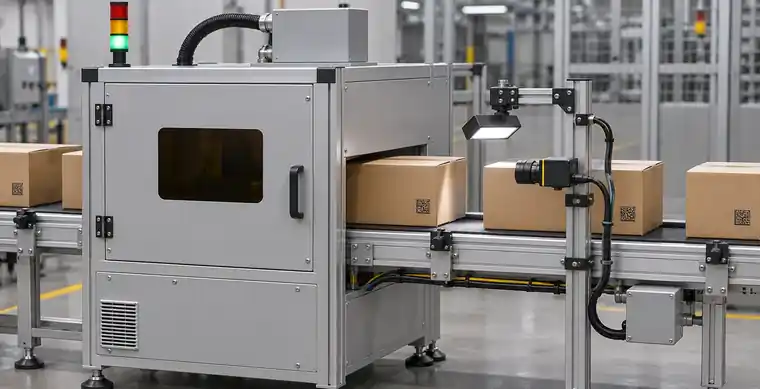
برای مقایسه سرعت، زمان چرخه کامل را از لحظه تشخیص قطعه تا آمادهشدن ایستگاه برای قطعه بعدی ثبت کنید. زمان قرارگیری قطعه، مارکزنی، کنترل کد و توقف یا جداسازی قطعه مردود را لحاظ کنید. اگر قطعه روی نوار حرکت میکند، فاصله بین محصولات و موقعیت چشمی را هم ثبت کنید. راهنمای راهاندازی خط کدینگ صنعتی برای بررسی جانمایی اجزای خط نقطه شروع مناسبی است.
- نمونه را نماینده تولید انتخاب کنید. قطعات با رنگ، سری مواد یا پرداخت متفاوت را همراه نمونه اصلی بفرستید. تغییرات رایج را از همان مرحله تست وارد مقایسه کنید.
- محتوا را واقعی بگیرید. طولانیترین شماره سریال، کوچکترین کد و پُرترین طرح را امتحان کنید. اندازه و مکان علامت را از فایل یا نقشه قطعه بردارید.
- معیار قبولی را بنویسید. خوانایی، کنتراست، محل علامت و وضعیت سطح بعد از تست تعریف شوند. در صورت نیاز، نمونه را بعد از شستوشو، سایش یا فرایند بعدی دوباره ارزیابی کنید.
- هزینه را برای کل ایستگاه مقایسه کنید. در پیشنهاد خرید، هزینه محفظه، مکش، فیکسچر، دوربین، نصب، سرویس و توقف احتمالی را کنار قیمت دستگاه ثبت کنید.
- تحویل دستگاه را به نتیجه تست وصل کنید. شرایط آزمون، نمونه تأییدشده، ظرفیت مورد انتظار و روش تشخیص قطعه مردود را در صورتجلسه پذیرش بیاورید.
برای نگهداری هم از هر تأمینکننده فهرست سرویسهای دورهای، قطعات پرمصرف و زمان تأمین منبع جایگزین را بخواهید. لیزر جوهر مصرف نمیکند، اما وضعیت محافظ لنز، فیلتر مکش و سامانه خنککاری میتواند روی کیفیت حک و زمان توقف خط اثر بگذارد. در خط جوهری نیز هزینه کارتریج یا جوهر، سرویس هد و چاپهای مردود را با حجم واقعی تولید محاسبه کنید.
سؤالات متداول
برای حک روی استیل فایبر بهتر است یا CO2؟
برای شمارهگذاری و حک مستقیم روی استیل، معمولاً فایبر نقطه شروع مناسبی است. نوع پرداخت سطح و خوانایی مورد نیاز را با نمونه واقعی ارزیابی کنید.
آیا فایبر میتواند روی پلاستیک حک کند؟
روی بعضی پلاستیکها بله. نوع پلیمر، رنگ و افزودنیها تعیین میکنند که علامت کنتراست کافی داشته باشد و قطعه تغییر شکل ندهد.
آیا CO2 برای کدگذاری روی بطری شیشهای مناسب است؟
روی بعضی بطریهای شیشهای میتواند اثر مات ایجاد کند. نوع شیشه، انحنای بطری و خوانایی کد را روی ظرف واقعی در موقعیت کاری بررسی کنید.
چطور سرعت فایبر و CO2 را مقایسه کنیم؟
نمونه واقعی را با طرح و کیفیت مورد انتظار آزمایش کنید. زمان چرخه کامل، شامل موقعیتدهی، علامتزنی و کنترل کد، معیار مناسبتری برای برآورد ظرفیت خط است.
برای کد رهگیری، لیزر بهتر است یا چاپ جوهری؟
نتیجه به جنس بستر، نوع کد، دوام مورد نیاز و سرعت خط بستگی دارد. هر روش را با داده واقعی و تجهیزات خوانش خط آزمایش کنید.
جمعبندی
در انتخاب مارکزن لیزری فایبر یا CO2، برای حک مستقیم روی بیشتر فلزها از فایبر شروع کنید و برای کاغذ، مقوا، چوب و شیشه سازگار، CO2 را در اولویت آزمایش بگذارید. برای پلاستیک و سطوح پوششدار، تصمیم نهایی را بر اساس کیفیت کد روی نمونه واقعی، سلامت سطح و ظرفیت خط بگیرید. برای مشاوره رایگان انتخاب دستگاه، جنس قطعه، عکس محل کد، فایل نمونه و سرعت خط را از طریق صفحه تماس سپندافزار ارسال کنید.